مكبس الفلكنة الهيدروليكي للإطاراتHydraulic Tyre Curing Press
مكبس فلكنة الإطارات الشعاعية (ريديال) للشاحنات والحافلات (مكبس فلكنة TBR)
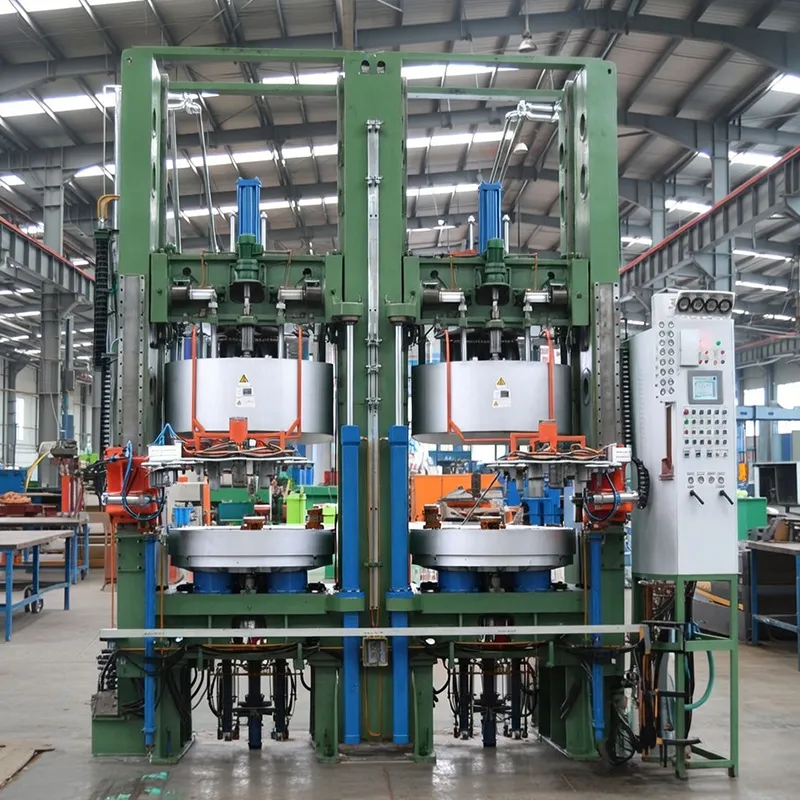
يمكن استخدام مكابس الفلكنة الهيدروليكية للإطارات الشعاعية للشاحنات والحافلات لفلكنة إطارات TBR والإطارات المنحازة، باستخدام عمليات الفلكنة بالنيتروجين أو بالبخار. ويعتمد المكبس على هيكل مزود بألواح جانبية وقالبين، مع وحدات مستقلة، إلى جانب نظام لفتح القوالب وإغلاقها بواسطة بكرات توجيه أو قضبان توجيه خطية، ونظام قفل دبابيس الألواح الجانبية، وتطبيق الضغط على كل قالب بواسطة أربع أسطوانات، وتسخين القوالب بواسطة ألواح التسخين، بالإضافة إلى آلية مركزية من نوع BOM لضمان استقرار أكبر أثناء عملية الفلكنة.
المواصفات الفنية
| الموديل | وحدة القياس | ||||||
| قياس المكبس | 55" | 63.5" | 65" | 65.5" | 68" | ||
| عدد غرف البخار | 2 | 2 | 2 | 2 | 2 | ||
| القطر الاسمي لغرفة البخار | mm | Ø1310 | Ø1525 | Ø1585 | Ø1600 | Ø1650 | |
| أقصى قوة إغلاق (kN) | KN | 2890 × 2 | 4220 × 2 | 4450 × 2 | 4500 × 2 | 5500 × 2 | |
| ارتفاع قالب الفلكنة (مم) | mm | 241–445 | 254–635 | 400–650 | 400–650 | 400–750 | |
| نوع الآلية المركزية | BOM | BOM | BOM | BOM | BOM | ||
| قطر شفة الإطار (حلقة الـBead) المناسب | in | 14–20 | 16–24.5 | 16–24.5 | 16–24.5 | 22–28 | |
| أقصى قطر خارجي للإطار بعد الفلكنة (مم) | قالب مقسّم إلى قطاعات | mm | Ø935 | Ø1085 | Ø1135 | Ø1150 | Ø1220 |
| قالب من قطعتين | mm | Ø1000 | Ø1270 | Ø1320 | Ø1345 | Ø1400 | |
| أقصى عرض مقطع الإطار بعد الفلكنة (مم) | mm | 350 | 450 | 450 | 450 | 500 | |
| أقصى ارتفاع للإطار غير المفلكن (مم) | mm | 750 | 890 | 890 | 890 | 1100 | |
| الزمن النظري لفتح/إغلاق القالب (ثانية) | s | 60 | 60 | 60 | 60 | 90 | |
| أقصى وزن للمناولة بواسطة الملقط الميكانيكي (كجم) | Kg | 100 | 100 | 100 | 100 | 150 | |
| أقصى وزن للقالب (كجم) | Kg | 5500 | 5500 | 6500 | 6500 | 6500 | |
| أقصى ضغط لوسيط الفلكنة الخارجي (MPa) | Mpa | 0.7 | |||||
| أقصى ضغط لوسيط الفلكنة الداخلي (MPa) | Mpa | 2.8 | |||||
| الضغط الهيدروليكي (MPa) | Mpa | 2.1-2.5 | |||||
| ضغط هواء التشغيل (MPa) | Mpa | 0.7 | |||||
| ضغط هواء التحكم (MPa) | Mpa | 0.35 | |||||
| الأبعاد الكلية (الطول × العرض × الارتفاع) (مم) | (m) | 5.7 × 5.9 × 4.5 | 4.5 × 5.2 × 5.0 | 4.6 × 5.2 × 5.0 | 4.6 × 5.2 × 5.0 | 4.9 × 6.5 × 5.3 | |
| أقصى مقاس مناسب للإطار | 7.5R20 | 11.00R20 | 425/65R22.5 | 445/65R22.5 | 440/65R28 | ||
الميزات
- يمكن لمحطة هيدروليكية واحدة تشغيل مكبس فلكنة واحد أو ما يصل إلى خمسة مكابس فلكنة، وفقاً لترتيب الإنتاج.
- يعمل نظام التحكم PLC كنواة للتحكم في الوقت الفعلي، بينما يُستخدم حاسوب صناعي كواجهة تشغيل لضبط المعلمات، وجمع بيانات العملية في الوقت الفعلي وتخزينها، وإصدار الإنذارات، ومراجعة السجلات التاريخية أثناء عملية الفلكنة.
- تتوفر واجهة Ethernet لدعم ربط عدة مكابس فلكنة ضمن شبكة واحدة.
- تشمل التجهيزات الاختيارية جهازاً كهربائياً لضبط القالب، وجهاز قيادة للقالب المقسّم إلى قطاعات، وجهاز نفخ لاحق، ووحدة لتخزين الإطارات.